手 机:138-5197-1691
传 真:025-56222585
邮 箱:3090119493@qq.com
地 址:南京溧水区明觉工业园1号
网址 : www.xcqyj.com
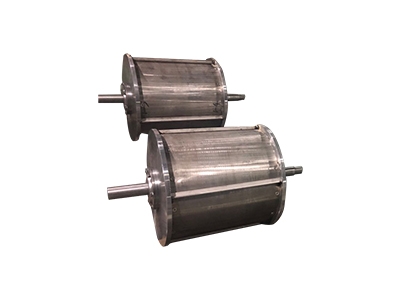
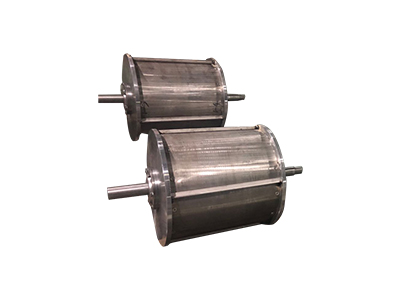
在冶金钢渣处理、热轧薄板输送、铁粉回收、废钢分选等工序中,磁辊道是依靠磁力约束钢质工件、磁性物料的核心输送部件,很多项目在前期方案阶段,都会纠结全磁辊道与半磁辊道的选择。二者的差异集中在磁系布置、磁场覆盖范围、卸料方式、运行损耗以及适配工况上,南京欣灿奇结合冶金现场长期应用经验,梳理两类辊道的区别与选型思路,方便产线规划、设备改造时参考。
从结构原理来看,二者核心的差别就是磁系布局方式。全磁辊道采用 360° 整周布置磁系,辊筒转动全程都处于有效磁场覆盖区间,辊面任意位置都具备磁吸附能力,磁系跟随辊筒同步旋转,磁力持续作用在工件或物料表面。只要磁性工件进入辊道输送区域,就会被磁力牢牢吸附,适合需要持续托举、防止打滑、倾斜输送的场景。但因为全程带磁,被吸附的钢件、铁屑在转到回程侧时,依旧受到磁力束缚,卸料需要依靠更大的离心力或者辅助刮料结构,若物料棱角尖锐,长期贴合辊面滑动,会加快辊面耐磨层损耗。
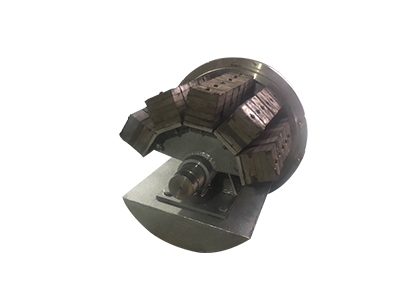
半磁辊道的磁系只在固定扇区布置,常见覆盖角度为 120° 至 180°,内部磁系固定不动,仅外层筒皮转动,无磁区域自然形成卸料区。当工件随辊筒转动离开磁区之后,磁力快速消失,磁性物料依靠重力自然脱落,不需要额外刮料结构。这种结构的卸料逻辑更可控,物料不容易出现返粘、反复吸附的情况,对辊面和配套输送带的磨损更小。同时半磁结构永磁材料用量更少,整机自重更低,对原有机架、传动电机的负荷更小,适合空间紧凑、旧产线改造项目。
在输送与分选性能上,两类辊道各有侧重。全磁辊道磁力作用路径更长,吸附深度更大,大规格钢坯、厚钢板、高含铁量钢渣物料输送时,不容易出现跑偏、打滑、滑落,适合倾角输送、高速输送、连续回收铁粉的精选工序,磁性物料回收率更稳定。短板在于,磁场持续作用容易夹带非磁性杂质,出现 “裹料” 现象;细小铁屑长期吸附在辊面,清理频次更高,在含水率偏高、粘性物料工况下,粘料问题会更加突出。
半磁辊道磁场集中在工作输送段,卸料段无磁,物料分选边界清晰,粗选除杂、钢渣预抛废、去除原料中铁杂质场景更合适,分选后的物料混杂率更低。但有效磁区有限,吸附距离短,厚工件、大重量钢件、高速度输送工况下,容易出现吸附不足、工件移位,不适合大倾角上料输送。
维护成本与现场适配性也是选型时不可忽略的指标。全磁辊道磁系随辊筒转动,磁路结构简单,加工难度低,但永磁体用量多,初始投入更高;持续带磁导致辊面磨损速度更快,密封结构需要适配高温冶金环境,定期检查辊面耐磨层、轴承密封。半磁辊道磁系固定,筒皮与磁体之间预留间隙,装配精度要求更高,加工工艺更复杂,但是磨损压力小,卸料顺畅,日常清理工作量更少,后期运维成本更低,适合多粉尘、钢渣碎料多的粗加工段。
结合冶金常见工艺场景,下面给出选型判断思路。
优先选择全磁辊道的工况:热轧薄板、薄钢带连续输送,倾斜提升输送,铁粉深度回收、高纯度磁选;工件重量大、输送速度高,对防打滑、防掉落要求高;产线空间充足,允许配套刮料、吹扫辅助卸料装置。这类场景需要稳定持续的磁力夹持,全磁辊道可以保障输送连续性,降低工件卡停、掉落带来的停机风险。
优先选择半磁辊道的工况:钢渣粗分选、原料预除铁、废钢初步分拣;产线改造,原有机架承重有限,不想大幅改动基础;物料细碎、棱角锋利,希望减少辊面磨损;要求物料自动脱磁卸料,减少辅助清理机构。半磁辊道依靠磁区切换实现自然卸料,结构简洁,适配冶金前端粗选工序,控制综合投入。
除此之外,选型还要结合现场环境参数综合判断。冶金车间普遍存在高温、粉尘、水汽,无论全磁还是半磁辊道,都需要配套耐高温、耐磨筒皮防护结构。物料粒度、含铁比例、输送速度、辊道宽度、安装倾角,都会影响磁场规格匹配。如果物料含铁波动大,也可以采用多级组合方案,前端半磁辊道粗抛废,后端全磁辊道精选回收,兼顾分选效率与输送稳定性。
联系人:刘荣兵
电话:138-5197-1691
邮箱:3090119493@qq.com
地址:南京市溧水区石湫镇明觉工业园1号
Copyright © 2019 南京欣灿奇冶金设备有限公司 All rights reserved. 营业执照