手 机:138-5197-1691
传 真:025-56222585
邮 箱:3090119493@qq.com
地 址:南京溧水区明觉工业园1号
网址 : www.xcqyj.com
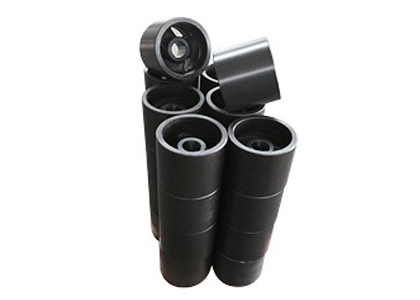
裙板辊的表面处理,选型逻辑和普通传动辊不太一样。它面对的不是均匀磨损,而是红热轧件带来的高温磨料磨损、氧化皮微切削,以及轧材规格切换时磨损沟槽对产品表面质量的连锁影响。表面处理做得好不好,不只看硬度高低,更要看涂层在热循环下会不会剥落、在冲击下会不会开裂。本文从裙板辊的实际失效模式出发,梳理几种主流表面处理工艺的适用边界与选择依据。
一、先看清裙板辊在磨什么
棒材生产线上的裙板辊道,工作状态有几个特点:轧件温度高、接触压力大、氧化皮脱落频繁。红热轧件通过时,辊面不仅承受磨料磨损,还经历周期性的冷热交替。
这意味着表面处理的目标有两个层次:一是提高耐磨性以延缓沟槽形成,第二是涂层本身要扛得住热循环,不能在冷热交替中剥落或开裂。只谈硬度不谈结合强度和热稳定性,在裙板辊这个工况下是不完整的。
二、表面淬火与化学热处理:适合轻载,重载工况有局限
感应淬火或火焰淬火是直接的方式,把辊面快速加热到奥氏体化温度后急冷,形成马氏体硬化层,心部保持韧性。这种工艺成本低、周期短,对磨损不严重的轻载裙板辊有一定效果。但问题在于,淬硬层深度有限,且硬度梯度陡峭。在红热轧件的持续磨料磨损下,硬化层一旦被磨穿,磨损速率会陡然加快。化学热处理如渗碳、渗氮同样存在类似局限:渗层薄,承载能力有限,对裙板辊这种存在冲击和热循环的工况,渗层剥落的风险不容忽视。
这两类工艺更适合作为辅助手段或用于磨损工况相对温和的场合,而非热轧裙板辊的主流选择。
三、热喷涂:面积大、成本可控,但结合方式需要留意
热喷涂将熔融或半熔融的粉末高速喷射到辊面,颗粒扁平化后与基体形成机械结合。对于大面积辊面,热喷涂的沉积效率高、单位面积成本较低。有文献记载 CSP 输送辊道采用两步法火焰喷焊技术,喷涂后再重熔,涂层与基体形成冶金结合,结合强度可达 200 MPa 以上,气孔率接近零。注意这里的关键词是“重熔”:单纯的热喷涂是机械结合,重熔之后才转为冶金结合,性能差异显著。
如果不做重熔,机械结合的涂层在裙板辊的冲击和热循环下,存在层间剥离的隐患。热喷涂的另一个优势是可以处理陶瓷材料,但对于裙板辊以磨料磨损为主的工况,金属基或金属陶瓷复合涂层往往更匹配。
四、堆焊:修复方便,但热输入需要控制
耐磨堆焊在裙板辊上的应用有明确的工程逻辑:堆焊层与基体是冶金结合,厚度可以做得较大,适合承受较重的磨料磨损。从维护角度看,堆焊的可修复性是其突出优势。旧辊把残留堆焊层车掉,重新堆焊打磨即可再次使用,有资料提到一支裙板辊一般能修复 3 至 4 次,修复成本约为新辊的 40%。
但堆焊的热输入较大,辊体变形和热影响区控制是工艺难点。对于长径比较大的裙板辊,焊后变形可能影响辊面直线度和动平衡。此外,堆焊层的硬度均匀性和致密性依赖焊材与工艺参数的匹配,不是所有堆焊层都能在热循环下保持稳定。
五、激光熔覆:结合强度与热影响区的折中方案
激光熔覆在裙板辊类部件上的应用近年逐渐增多,核心原因在于它同时满足了两个看似矛盾的需求:涂层与基体是冶金结合,结合强度超过基体本身,不会像机械结合涂层那样在冲击下剥离;同时激光的热输入集中,热影响区通常在 1 mm 左右,稀释率低,基体性能受的影响小。
激光熔覆的制约在于设备投入和加工效率。对于大批量、大面积的裙板辊表面处理,单件加工时间和成本需要纳入核算。它更适合高价值部件、磨损严重且修复成本高的工况,而非所有裙板辊的通用方案。
南京欣灿奇在裙板辊等冶金辊道的制造与表面处理配套中,需要根据辊子的实际工况温度、磨损强度和修复周期来匹配工艺路线,而非单一追求表面硬度指标。
六、怎么选:按失效模式倒推
把上述工艺放回裙板辊的工况中,选择路径大致清晰:
磨损温和、批量大、成本敏感的场景,表面淬火或热喷涂(带重熔)可以作为入门选择,但需要对涂层寿命有合理预期。磨损较重、需要反复修复的场景,堆焊的可修复性有实际价值,前提是控制好热变形和焊材匹配。热磨损严重、涂层剥落风险高、部件价值较高的场景,激光熔覆的冶金结合和低热影响区优势更突出,尤其适合那些一旦涂层失效就会导致产品表面质量事故的关键工位。
还有一个容易被忽略的维度是辊体基材。同样的表面处理工艺,用在 45# 钢、合金铸钢和球墨铸铁上的表现差异很大。激光熔覆之所以在球墨铸铁裙板上能做出优于进口件的效果,与基材和涂层体系的匹配密切相关。表面处理不是独立工序,它和基材选择、辊体结构设计是一体的。
联系人:刘荣兵
电话:138-5197-1691
邮箱:3090119493@qq.com
地址:南京市溧水区石湫镇明觉工业园1号
Copyright © 2019 南京欣灿奇冶金设备有限公司 All rights reserved. 营业执照